- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
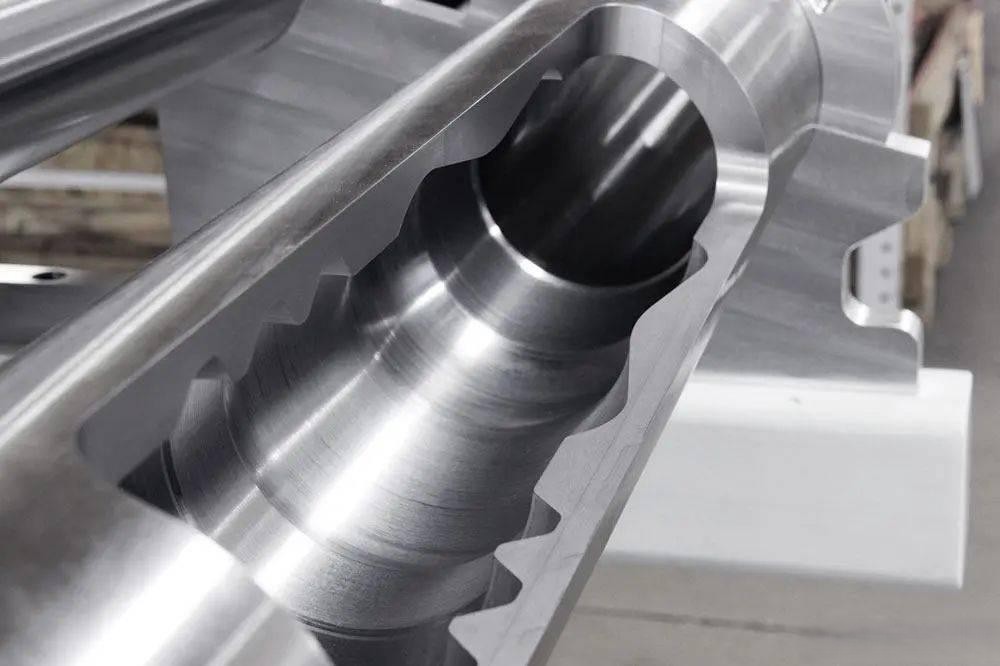
Sügavate aukude puurimine hüdraulilise kollektori töötlemisel
Sügavate aukude puurimine on üks kriitilisemaid protsessehüdrokollektori töötlemine. Hüdraulikakollektorid sisaldavad sisemisi kanaleid, mis suunavad hüdraulikavedelikku ventiilide, pumpade ja täiturmehhanismide vahele. Need läbipääsud mõjutavad otseselt voolu stabiilsust, tihendusvõimet ja süsteemi töökindlust.
Sügavate aukude puurimine viitab suure sügavuse ja läbimõõdu suhtega aukude töötlemisele. Hüdraulilise kollektori valmistamisel lõikuvad need augud seestpoolt, moodustades täpsed vedelikukanalid. Mis tahes kõrvalekalle puurimise ajal võib põhjustada kanalite vale asetuse, lekke või ebastabiilse hüdraulilise rõhu.
Enamikku kaasaegseid CNC-töötlemiskeskusi kasutatakse laialdaselt sügavate aukude puurimiseks tänu nende suurele positsioneerimistäpsusele ja korduvale töötlemisvõimele. Töötlemiskvaliteeti on lihtne taasesitada ka õige tööriistaga,arvestatakse jahutusvedeliku kontrolli ja laastu purunemist. Valed laastu purunemise tingimused võivad põhjustada ava sisepinna viimistluse kriimustamist ja hüdraulikaõli kile ummistumist kollektori sees.
Suure jõudlusega hüdrosüsteemide disainerid kasutavad sügavate puuritud aukude puhul tavaliselt erinevaid range kontrolli tolerantsi vorme. Paljud neist sügavalt puuritud aukudest nõuavad ka sisemise jäme eemaldamist. Burrivabad sisemised augud vähendavad võimalikku hüdraulilist saastumist ja suurendavad süsteemi pikaajalist töökindlust.
Materjalide valik mõjutab ka sügavate aukude puurimise protsessi.Alumiiniumist hüdrokollektoreid on lihtsam töödelda ja need pakuvad suuremat töötlusefektiivsust, terasest kollektorid aga nõuavad tugevamaid lõiketööriistu ja stabiilsemaid töötlemisparameetreid, kuna materjali kõvadus on suurem.
Tänapäeval kasutatakse hüdraulilise kollektori töötlemisel laialdaselt sügavate aukude puurimist ja mitmeteljelisi CNC-töötluskeskusi, et saavutada kompaktsemad ja tõhusamad hüdrosüsteemid. Kuna hüdrosüsteemid muutuvad üha integreeritumaks ja töötavad kõrgema rõhu all, jääb täppis sügavate aukude puurimine hüdrauliliste komponentide valmistamisel kriitiliseks protsessiks.